# Alarma 401 en CNC Fanuc: significado y diagnóstico
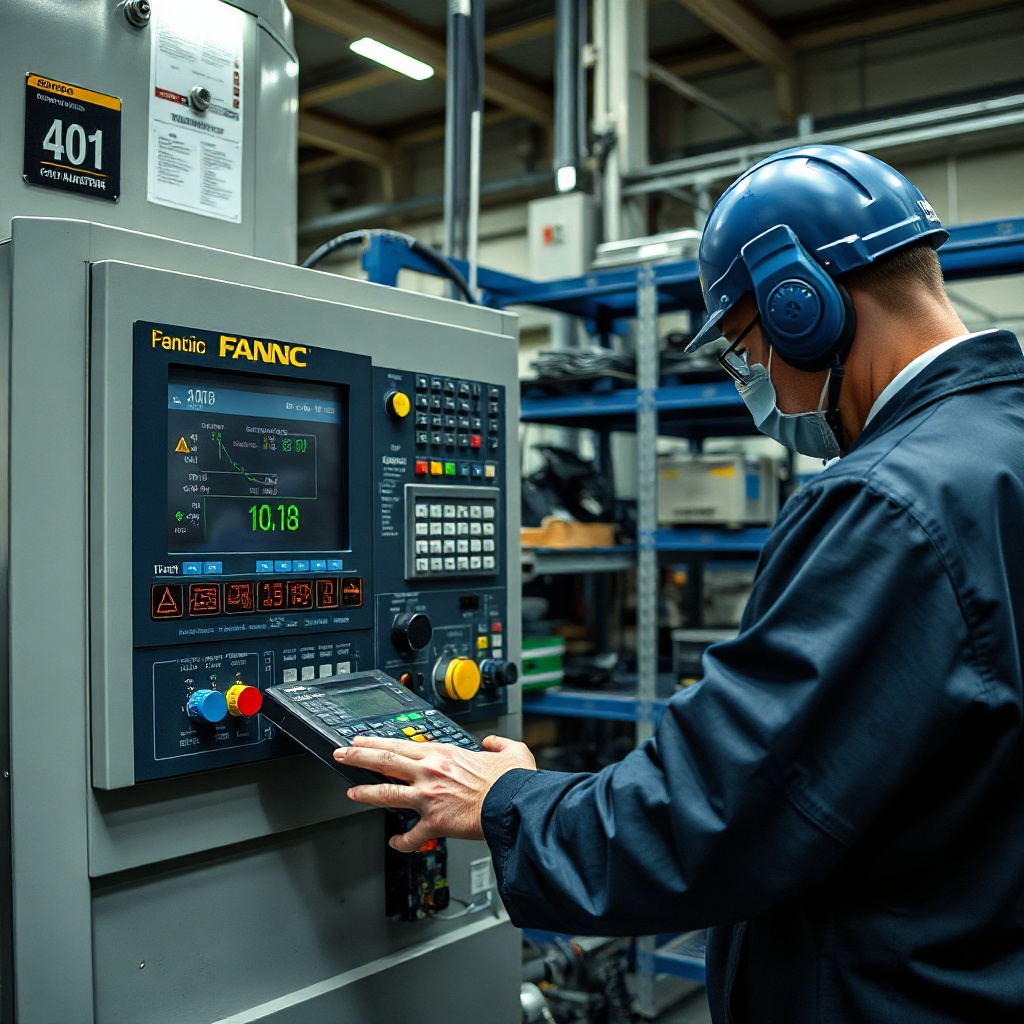
La alarma 401 Fanuc suele indicar que el control CNC ha ordenado activar los servos, pero uno de los amplificadores no ha enviado la señal de confirmación esperada. En muchos controles aparece acompañada por el mensaje “VRDY OFF”, relacionado con el estado de preparación del sistema servo.
Aunque el aviso parece señalar directamente al amplificador, no siempre significa que este componente esté averiado. Una parada de emergencia activa, una tensión de control insuficiente, un contactor que no cierra o un cable deteriorado pueden producir el mismo síntoma.
El diagnóstico debe realizarse siguiendo un orden lógico. Cambiar tarjetas, motores o amplificadores sin comprobar antes la alimentación y las condiciones de seguridad suele aumentar el tiempo de inactividad y el coste de reparación.
Conceptos fundamentales de la alarma 401 Fanuc
La expresión VRDY procede de “Velocity Ready” o “Servo Ready”, según la documentación técnica consultada. Es la señal con la que el accionamiento confirma al CNC que se encuentra alimentado, sin fallos críticos y preparado para controlar el motor. Si esa confirmación no llega dentro del tiempo establecido, el sistema genera la alarma 401.
El significado exacto puede cambiar ligeramente entre las series Fanuc 0, 10, 11, 15, 16, 18, 20 o 21. En determinadas versiones, el mensaje identifica el eje afectado. En otras, la pantalla muestra un aviso general y obliga a revisar los indicadores del módulo servo para localizar el origen.
Los sistemas antiguos dependían en gran medida de contactores, relés y señales cableadas. Las generaciones posteriores incorporaron amplificadores digitales capaces de mostrar códigos mediante luces, pantallas de siete segmentos o registros internos. Sin embargo, el principio de protección sigue siendo similar: la máquina no permite movimiento mientras el accionamiento no confirme un estado seguro.
Esta protección es importante porque evita movimientos descontrolados, daños mecánicos y riesgos para el operario. La alarma, por tanto, no debería puentearse ni borrarse repetidamente sin investigar su causa. Antes de intervenir resulta recomendable consultar el manual correspondiente y aplicar las normas de [seguridad en máquinas herramienta].
La primera comprobación consiste en observar cuándo aparece la alarma. Si surge inmediatamente después de encender el control, puede existir un problema en la alimentación, el circuito de emergencia o la secuencia de activación. Cuando aparece durante el mecanizado, cobran mayor importancia el sobrecalentamiento, las vibraciones, las conexiones intermitentes y las sobrecargas del eje.
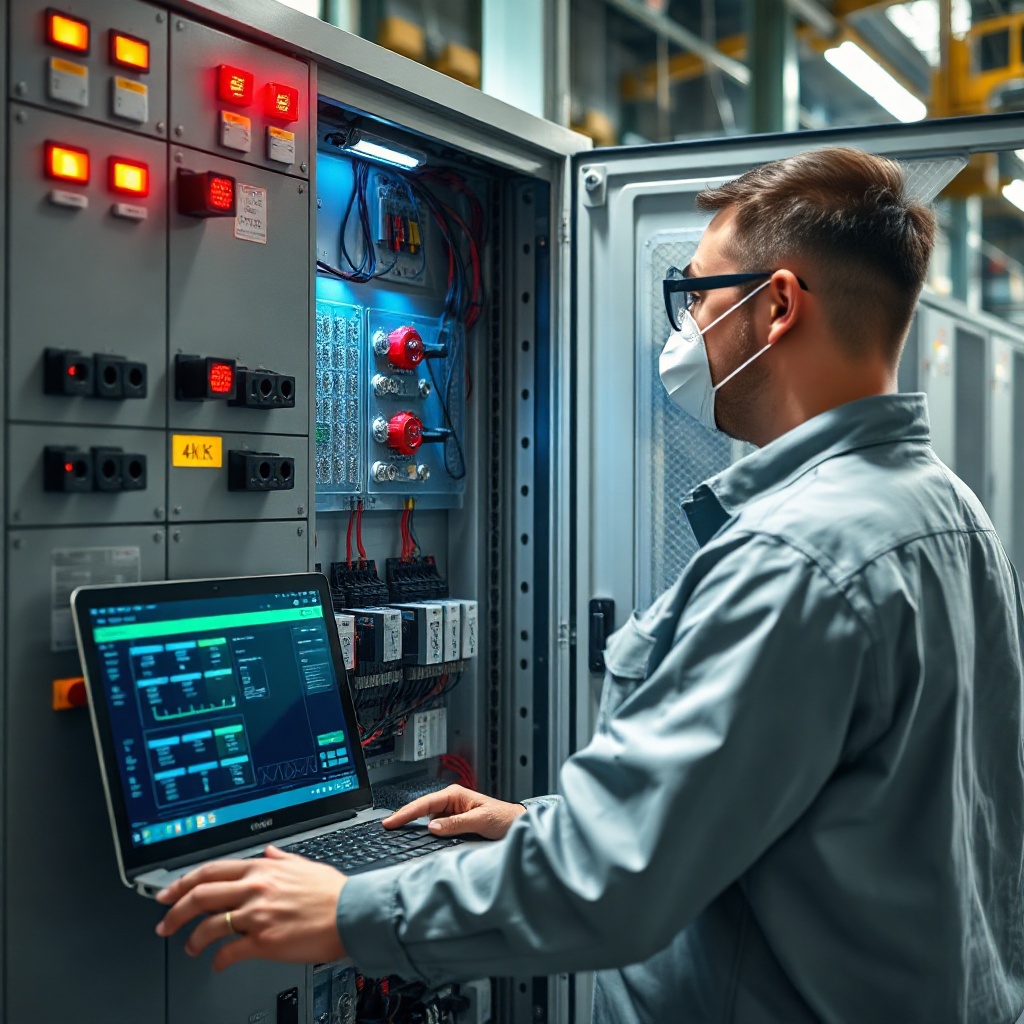
El técnico debe revisar primero si el botón de emergencia está liberado y si las puertas, finales de carrera y protecciones externas permiten habilitar los servos. Algunas máquinas integran relés de seguridad instalados por el fabricante, de modo que el control Fanuc puede estar funcionando correctamente mientras una condición externa mantiene desactivado el contactor principal.
Después se comprueban las tensiones de alimentación. Una fuente de 24 voltios inestable, fusibles abiertos, fases ausentes o una tensión de red fuera del margen admisible pueden impedir que el amplificador alcance el estado preparado. Las mediciones deben efectuarse con instrumentos adecuados y únicamente por personal cualificado, ya que los accionamientos conservan tensión peligrosa incluso después de desconectarlos.
También conviene inspeccionar el amplificador servo. Sus indicadores pueden mostrar un código más específico que la pantalla del CNC. Ese dato debe compararse con el manual exacto del modelo, porque un mismo carácter no necesariamente representa la misma avería en todas las familias de accionamientos Fanuc.
Si el módulo no presenta indicaciones, se revisan su alimentación, fusibles, ventilación y conexiones. La presencia de olor a componente quemado, condensadores deformados o marcas oscuras exige detener la prueba. Energizar repetidamente un equipo con daños visibles puede agravar la avería.
Cuando todos los ejes generan la alarma al mismo tiempo, suele ser razonable investigar elementos compartidos: fuente de control, contactor, cadena de emergencia, módulo de alimentación o conexión entre el CNC y los accionamientos. Si solo falla un eje, el análisis se concentra en su amplificador, motor, codificador y cableado.
Los conectores flojos o contaminados son otra causa frecuente. Aceite, humedad, polvo conductor y vibraciones pueden afectar las señales de realimentación. Antes de desconectar un cable, la máquina debe quedar aislada y debe esperarse el tiempo de descarga especificado por el fabricante. Cada conector debería identificarse para evitar intercambios durante el montaje.
Un caso común aparece después de una parada prolongada. La batería puede estar agotada, algún conector puede haberse oxidado o un relé puede haberse quedado adherido. En otra situación típica, la alarma surge únicamente cuando el armario se calienta; entonces deben revisarse ventiladores, filtros, temperatura interna y disipadores. Estas observaciones ayudan a diferenciar un fallo permanente de otro condicionado por el entorno.
También puede ser necesario examinar los parámetros, especialmente si la incidencia comenzó después de sustituir una tarjeta, restaurar una copia o actualizar el control. No obstante, modificar parámetros al azar representa una práctica peligrosa. Antes de cualquier cambio se debe realizar una copia completa y comparar los valores con la documentación original del fabricante de la máquina.
Un diagnóstico eficaz no empieza desmontando componentes. Comienza recogiendo datos: momento de aparición, eje señalado, código del amplificador, trabajos recientes y condiciones ambientales. Esa información permite reproducir el problema y evita sustituir piezas que todavía funcionan.
Los especialistas suelen aplicar estas recomendaciones:
– Registrar el mensaje completo: Además del número 401, debe anotarse el texto mostrado, el eje afectado y cualquier alarma secundaria. Una fotografía de la pantalla reduce errores de interpretación.
– Identificar el modelo exacto: La referencia del CNC, del módulo de alimentación y del amplificador resulta esencial. Los procedimientos y códigos cambian entre generaciones, incluso cuando la alarma principal parece idéntica.
– Revisar primero la cadena de seguridad: El botón de emergencia, los relés, las puertas y los finales de carrera pueden impedir la activación de los servos. Esta inspección debe preceder a la sustitución de tarjetas.
– Consultar los indicadores del accionamiento: El código visible en el amplificador suele orientar hacia pérdida de fase, sobretensión, sobrecorriente, sobretemperatura o fallo de comunicación.
– Medir, no suponer: Las tensiones deberían comprobarse con equipos calibrados. Que una luz esté encendida no demuestra que la alimentación permanezca estable cuando entra el contactor.
– Inspeccionar ventilación y temperatura: Los filtros obstruidos y los ventiladores detenidos elevan la temperatura del armario. Un amplificador puede funcionar en frío y fallar tras varios minutos de producción.
– Comprobar cables sin forzarlos: Los conectores deben examinarse con la máquina aislada. Doblar cables de codificador o apretar terminales sin control puede crear una segunda avería.
– Evitar puentes improvisados: Anular relés de seguridad o forzar la señal VRDY expone al personal y a la máquina. Además, oculta el síntoma sin corregir la causa real.
– Realizar copias antes de modificar parámetros: Los parámetros, compensaciones y datos de referencia deben guardarse antes de intervenir. La restauración incorrecta puede generar nuevas alarmas o movimientos inesperados.
– Documentar la solución aplicada: Registrar mediciones, piezas sustituidas y pruebas finales facilita reparaciones futuras. Esta práctica también mejora el programa de [mantenimiento preventivo de CNC].
Tras eliminar la causa, la máquina debería probarse de forma gradual. Primero se confirma que los servos se habilitan sin alarmas. Después se realizan movimientos manuales a velocidad reducida, se comprueba el retorno de referencia y, finalmente, se ejecuta un ciclo controlado sin pieza.
Si la alarma reaparece durante aceleraciones fuertes, el técnico puede observar la carga del eje y el comportamiento mecánico. Guías endurecidas, frenos que no liberan, husillos dañados o movimientos bloqueados incrementan la corriente y pueden provocar la desconexión del accionamiento. En ese escenario, el problema no es exclusivamente electrónico.
La decisión de sustituir el amplificador debería tomarse después de verificar alimentación, señales y elementos externos. Cuando sea posible, una unidad sospechosa puede probarse en un banco especializado. Esta medida evita comprar un componente costoso para descubrir posteriormente que la avería estaba en un relé o en un cable.
Preguntas frecuentes sobre el fallo VRDY OFF
¿La alarma 401 confirma que el amplificador está dañado?
No. Confirma que el control no recibió la señal de preparación del sistema servo, pero no identifica por sí sola la pieza responsable. El amplificador puede estar bloqueado debido a una alarma interna, aunque también puede faltarle alimentación o una autorización de seguridad.
Por esa razón deben revisarse los códigos del accionamiento y las condiciones externas. Si todos los ejes quedan deshabilitados, la probabilidad de encontrar un problema común en la alimentación o en la cadena de emergencia suele ser mayor.
¿Se puede borrar la alarma apagando y encendiendo el CNC?
Un reinicio puede eliminar un fallo transitorio, pero no debería considerarse una reparación. Si existe una conexión deficiente, una fuente inestable o un problema térmico, la alarma probablemente regresará.
Antes de volver a energizar la máquina conviene registrar los mensajes mostrados. Algunos códigos desaparecen al cortar la alimentación y, sin esa información, el diagnóstico posterior se vuelve más difícil. Los ciclos repetidos de encendido tampoco son aconsejables cuando hay olor a quemado, ruido anormal o daños visibles.
¿Por qué aparece la alarma después de una parada de emergencia?
Al activar la parada de emergencia, la máquina deshabilita intencionadamente los servos. Al liberarla, los relés y contactores deben recuperar su posición normal para que el amplificador envíe nuevamente la señal VRDY.
Si un contacto está desgastado, una puerta permanece abierta o el circuito no se restablece correctamente, el CNC continúa detectando los servos como no preparados. El operario debe comprobar todas las condiciones de seguridad, no solo el pulsador principal.
¿Qué ocurre cuando la alarma aparece en un solo eje?
El diagnóstico se concentra en los elementos particulares de ese eje: amplificador, módulo correspondiente, motor, codificador, freno y cables. También deben revisarse bloqueos mecánicos o cargas excesivas que puedan hacer que el accionamiento se proteja.
La designación del eje mostrada por el CNC resulta muy útil, pero debe confirmarse con la arquitectura real de la máquina. Algunos módulos controlan más de un motor y una avería interna puede afectar varios ejes asociados.
¿Un operario puede reparar la alarma 401?
Un operario puede registrar mensajes, verificar que la emergencia esté liberada y observar los indicadores sin abrir zonas energizadas. Las mediciones eléctricas, la manipulación de accionamientos y las pruebas dentro del armario corresponden a técnicos capacitados.
Los amplificadores servo trabajan con tensiones peligrosas y almacenan energía en su circuito de corriente continua. Incluso con la máquina apagada, debe respetarse el tiempo de descarga indicado y comprobarse la ausencia de tensión antes de tocar conexiones.
La alarma 401 Fanuc indica, en términos generales, que el CNC no ha recibido la confirmación de que el sistema servo está preparado. Puede originarse en el amplificador, pero también en la alimentación, los contactores, la parada de emergencia, la ventilación, el cableado o las condiciones mecánicas de un eje.
El método más eficiente consiste en registrar el mensaje, identificar el hardware, consultar el código del accionamiento y revisar desde las causas generales hacia las específicas. La documentación técnica del modelo siempre debe prevalecer, porque la interpretación varía entre controles y generaciones.
Una intervención ordenada reduce el tiempo de parada y evita reemplazos innecesarios. Sobre todo, protege al personal: los circuitos de seguridad no deben anularse y cualquier trabajo dentro del armario eléctrico debe quedar en manos de profesionales cualificados.